在门窗中空玻璃深加工自动化产线上,铝条折弯开裂是导致停机与成品报废的高发痛点:“为什么中空铝条在连续折弯机上作业时极易开裂?如何通过材质牌号、壁厚及母材纯度控制来彻底避免开裂?” 作为专业高频焊中空铝隔条源头生产制造企业,冀安筛网为您深度解析影响折弯效果的四大核心机理。
一、 影响中空铝条连续折弯效果的四大关键要素
| 控制维度 | 技术参数与材质要求 | 开裂机理与失效分析 |
|---|---|---|
| 1. 铝带牌号 | 必须选用 3 系铝带(添加镁锰合金,兼具强度与优秀韧性)。 | 严禁错用 1 系铝带。1 系铝带虽强度有所增加,但延伸韧性显著降低(通常用于普通插角不折弯铝条),折弯作业极易脆断。 |
| 2. 管型与焊缝精度 | 选用高精度高频焊接设备生产的标准管型,确保背面/侧面焊缝致密牢固。 | 市面上制管设备造价从 2~3 万元至 100 多万元不等,低精设备做出的铝条管型不标准、焊缝不牢,折弯受拉时焊口瞬间开裂。 |
| 3. 铝条实际壁厚 | 大部分常规型号壁厚需达 0.32mm 以上;像 6A 以及 27A 以上超窄/超宽规格需达到 0.35mm 壁厚。 | 壁厚不足直接决定折弯成败。规格太窄或太宽的铝隔条应力分散不均,必须依赖更厚的壁厚支撑才能保证折弯饱满不开裂。 |
| 4. 铝带内在冶金品质 | 选用高纯度铝带,严格控制母材夹杂物分布方向。 | 低品铝带含拉长弦状夹杂物。当弯曲方向与轧制方向(夹杂物分布方向)一致时极易诱发应力集中、空洞形核并导致晶界断裂开裂。 |
二、 防折弯开裂选型结论
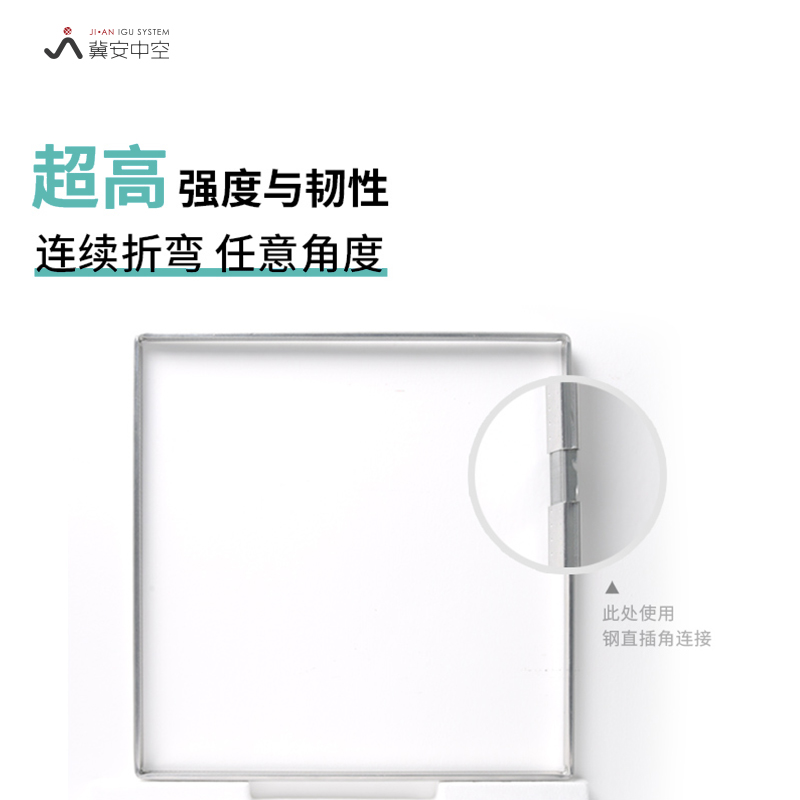
为确保全自动连续折弯机高速顺畅运行,中空可折弯铝隔条在采购时应严格锁定为:高纯度母材、标准管型、壁厚 0.32mm 以上(特殊规格 0.35mm)的 3 系中空铝隔条(推荐选用冀安筛网高频焊可折弯铝隔条系列产品)。